


Korozja cierna w stykach elektrycznych: standardy grubości galwanizacji srebrem i cyną
Sep 25, 2026
Korozja cierna występuje, gdy dwie powierzchnie przewodzące prąd elektryczny poddawane są ruchowi względnemu o małej-amplitturze pod obciążeniem, stopniowo zakłócając powierzchnię styku i zwiększając opór elektryczny. W przypadku styków miedzianych-posrebrzanych wybór między srebrem a cyną w połączeniu z określoną grubością powłoki, np. 3–10 μm, bezpośrednio wpływa na trwałość zużycia, stabilność rezystancji styku i ekspozycję miedzianego podłoża.
W przypadku systemów akumulatorów pojazdów elektrycznych, styczników ESS, zespołów bezpieczników, przekaźników, jednostek dystrybucji mocy i szyn zbiorczych-wysokoprądowych należy zatem określić poszycie wraz z siłą kontaktową, amplitudą drgań, cyklicznymi zmianami temperatury, materiałem podłoża i metodą kontroli, a nie jako izolowaną grubość powłoki.

Mechanizm zużycia frettingowego przy amplitudzie 10–100 μm w warunkach wibracji IEC 60068-2-64
Fretting rozpoczyna się, gdy pozorne powierzchnie styku pozostają mechanicznie unieruchomione podczas powtarzających się mikro-przemieszczeń. Przemieszczenie może być znacznie mniejsze niż widoczny ruch łącznika lub zespołu szyn zbiorczych.
Na mikroskopijnym styku chropowatości wielokrotnie stykają się, odkształcają, pękają i utleniają. Powstałe w ten sposób zanieczyszczenia mogą gromadzić się pomiędzy powierzchniami przewodzącymi. Kiedy siła styku jest niewystarczająca, aby usunąć lub przeniknąć te zanieczyszczenia, efektywna powierzchnia styku metalu zmniejsza się, a rezystancja styku może wzrosnąć.
W przypadku styku elektrycznego kolejność inżynieryjna jest zazwyczaj następująca:
Mikro-ruch → odkształcenie chropowatości → zużycie powłoki → powstawanie zanieczyszczeń → odsłonięcie podłoża → utlenianie → wzrost rezystancji
Norma IEC 60068-2-64 definiuje szerokopasmowe badania wibracji przypadkowych dla próbek narażonych na wibracje stochastyczne i umożliwia ocenę skumulowanej degradacji mechanicznej w określonych warunkach testowych.
Siła kontaktowa i kontrola ruchu mikro-10–100 µm
Na intensywność frettingu wpływają:
Przemieszczenie 10–100 μm: Mały ruch względny może wielokrotnie uszkodzić powierzchnię styku bez powodowania widocznego ruchu makroskopowego.
Siła docisku 0,5–5 N: Rzeczywistą wartość projektową należy określić na podstawie geometrii styku, wymagań dotyczących prądu, wibracji i retencji mechanicznej.
Cykle termiczne od -40 stopni do +125 stopni: Różnicowa rozszerzalność cieplna może generować powtarzający się ruch granicy faz, nawet gdy wibracje zewnętrzne są niskie.
Wibracje IEC 60068-2-64: Przypadkowe wibracje można wykorzystać do odtworzenia nagromadzonej degradacji mechanicznej w pojazdach i przemysłowych zespołach elektrycznych.
Kontrola procesu IATF 16949: Siła docisku, grubość poszycia, przygotowanie podłoża i tolerancje wymiarowe powinny być powiązane z kontrolowanymi cechami produkcyjnymi.
Istotnym parametrem nie jest po prostu to, czy złącze „porusza się”. Pytanie inżynierskie brzmi, czy lokalne przemieszczenie wielokrotnie przekracza zdolność akomodacji sprężystej platerowanego interfejsu.
Ekspozycja podłoża miedzianego przy grubości platerowania 3–10 μm
Styk miedziany może zapewnić wysoką przewodność elektryczną, ale odsłonięta miedź nie jest równoważna platerowanej powierzchni styku w środowisku frettingowym.
Po miejscowym usunięciu powłoki srebra lub cyny powstała powierzchnia styku może zawierać tlenki miedzi, przeniesiony materiał powłoki i mechanicznie generowane zanieczyszczenia. Produkty te mają inne właściwości elektryczne niż oryginalna metalowa powierzchnia stykowa.
Dlatego w przypadku zastosowań wysoko-prądowych system powłokowy musi utrzymywać:
stabilne metalowe obszary styku;
wystarczająca grubość powłoki po uformowaniu;
przyczepność po tłoczeniu i zginaniu;
odporność na zużycie mechaniczne;
kontrolowana ekspozycja podłoża;
stabilna rezystancja styku po wibracjach i cyklach termicznych.
Powłoka srebrna i cynowa w cyklach termicznych od -40 stopni do +125 stopni
Srebro i cyna nie zachowują się identycznie pod wpływem zużycia mechanicznego, utleniania i zmian temperatury. Prawidłowy wybór zależy od poziomu prądu, siły nacisku, narażenia na środowisko, częstotliwości łączenia, wibracji i wymaganej stabilności rezystancji elektrycznej.
| Parametr | Posrebrzane | Cynowanie |
| Typowe zastosowanie inżynieryjne | Wysoko-styki elektryczne, szyny zbiorcze, zespoły styków | Terminale, złącza, interfejsy-niższego prądu |
| Przewodność elektryczna | Bardzo wysoki | Niższy od srebra |
| Odporność na ścieranie | Ogólnie korzystne, jeśli są odpowiednio określone | Bardziej wrażliwy na tworzenie się tlenków/zanieczyszczeń |
| Zachowanie tlenku powierzchniowego | Tlenek srebra ma stosunkowo niski wpływ elektryczny w porównaniu z wieloma-tlenkami metali nieszlachetnych | Tlenek cyny może zwiększać rezystancję interfejsu |
| Cykl termiczny | Nadaje się do wysokotemperaturowych-interfejsów elektrycznych, gdy powłoka/podłoże są odpowiednio kontrolowane | Odpowiedni, gdy wymagania temperaturowe i mechaniczne mieszczą się w specyfikacji powłoki |
| Typowy zakres grubości omawiany dla projektów inżynierskich | 3–10 μm | 3–10 μm |
| Główny problem projektowy | Zużycie, narażenie na siarczki, przyczepność i jednorodność powłoki | Zużycie frettingowe, powstawanie tlenków i kontrola wąsów |
| Kontrola | Grubość/skład XRF, przyczepność, kontrola wizualna | Grubość/skład XRF, przyczepność, kontrola wizualna |
| Odpowiednia specyfikacja powłoki | ISO 4521:2008 | ISO 2093:1986 |
W normie ISO 4521:2008 określono wymagania i metody badań powłok galwanicznych ze srebra i-stopów srebra stosowanych w instalacjach elektrycznych, elektronicznych i innych zastosowaniach inżynieryjnych. Norma została poddana przeglądowi i potwierdzona w 2023 r. i pozostaje aktualna.
Posrebrzany styk miedziany przy 3–10 μm
W przypadku-wysokoprądowych styków elektrycznych srebrzenie zapewnia przewodzącą powierzchnię w stosunku do miedzi, zachowując jednocześnie zalety wymiarowe i przewodnościowe podłoża miedzianego.
Typowa specyfikacja inżynierska może definiować:
Podłoże miedziane C1100: miedź-o wysokiej przewodności do-elementów przewodzących prąd.
Posrebrzanie o grubości 3–5 μm: Nadaje się jako specyfikacja wyjściowa do zastosowań o umiarkowanym zużyciu mechanicznym.
Posrebrzanie o grubości 5–10 μm: stosowane, gdy wymagany jest większy naddatek na zużycie lub gdy powierzchnia styku jest poddawana powtarzającym się naprężeniom mechanicznym.
Docelowa kontrola procesu ±10–15%: praktyczny zakres-kontroli procesu wewnętrznego można ustalić wokół grubości nominalnej, w zależności od rysunku klienta i obowiązującej specyfikacji powłoki.
Pomiar XRF:-bezkontaktowy pomiar grubości bez dzielenia gotowego komponentu.
ISO 4521:2008: Specyfikacja referencyjna dotycząca inżynieryjnych osadów elektrolitycznych ze srebra i-stopów srebra.
Zakresu 3–10 µm nie należy traktować jako uniwersalnego wymogu regulacyjnego. Ostateczną grubość należy ustalić na podstawie obciążenia kontaktowego, oczekiwanego przemieszczenia, naddatku na zużycie, środowiska korozyjnego i wyników walidacji produktu.
Cynowanie przy 3–10 μm i ryzyko frettingu
Cyna jest nadal szeroko stosowana w zaciskach elektrycznych ze względu na łatwość przetwarzania i strukturę kosztów. Jednakże powierzchnie cynowe wymagają większej uwagi na warunki mechaniczne interfejsu.
Pod wpływem powtarzającego się mikro-ruchu warstwa cyny może doświadczyć:
Deformacja powierzchni.
Nosić powstawanie zanieczyszczeń.
Akumulacja tlenków.
Miejscowe rozcieńczenie powłoki.
Zwiększona odporność na ściskanie.
Stopniowa ekspozycja bazowej miedzi.
W przypadku połączeń statycznych z kontrolowanym naciskiem stykowym cyna może zapewnić stabilną pracę. W przypadku wysokoprądowych interfejsów-narażonych na powtarzające się wibracje i rozszerzalność cieplną specyfikację powłoki należy sprawdzić w ramach rzeczywistego mechanicznego cyklu pracy, a nie wybrać wyłącznie na podstawie grubości nominalnej.
Srebro kontra cyna: wybór inżynieryjny w warunkach testowych IEC 60068-2-64
| Stan projektowy | Miedź-posrebrzana | Miedź-cynowana |
| Interfejs szynowy-wysokoprądowy | Mocny kandydat | Wymaga weryfikacji-specyficznej dla aplikacji |
| Powtarzające się wibracje | Nadaje się do kontrolowanej siły docisku i grubości | Wymaga niepokojącej weryfikacji |
| Wysoki nacisk kontaktowy | Odpowiedni | Odpowiedni w granicach powłoki |
| Częste cykle godowe | Lepiej dopasowane do konstrukcji-odpornych na zużycie | Zależne od aplikacji |
| -40 stopni do +125 stopni w trybie jazdy na rowerze | Wymaga analizy rozszerzalności cieplnej | Wymaga rozszerzalności cieplnej i oceny tlenku |
| Powłoka o grubości 3 μm | Może być odpowiedni do interfejsów-o niskim zużyciu | Wymaga walidacji |
| Powłoka o grubości 5 μm | Wspólny punkt wyjścia inżynierii | Wspólny punkt wyjścia inżynierii |
| Powłoka o grubości 10 µm | Zwiększony naddatek na zużycie | Zwiększony naddatek na zużycie, ale nie eliminuje mechanizmów frettingowych |
| Stycznik wysoko-prądowy | Często określone | Zależne od aplikacji |
| Inspekcja XRF | Odpowiedni | Odpowiedni |
Powłokę należy traktować jako jedną warstwę systemu interfejsu elektrycznego. Geometria kontaktu, siła sprężyny, twardość podłoża, chropowatość powierzchni i retencja mechaniczna pozostają równie ważne.
Poproś o bezpłatną ocenę i wycenę projektu kontaktu
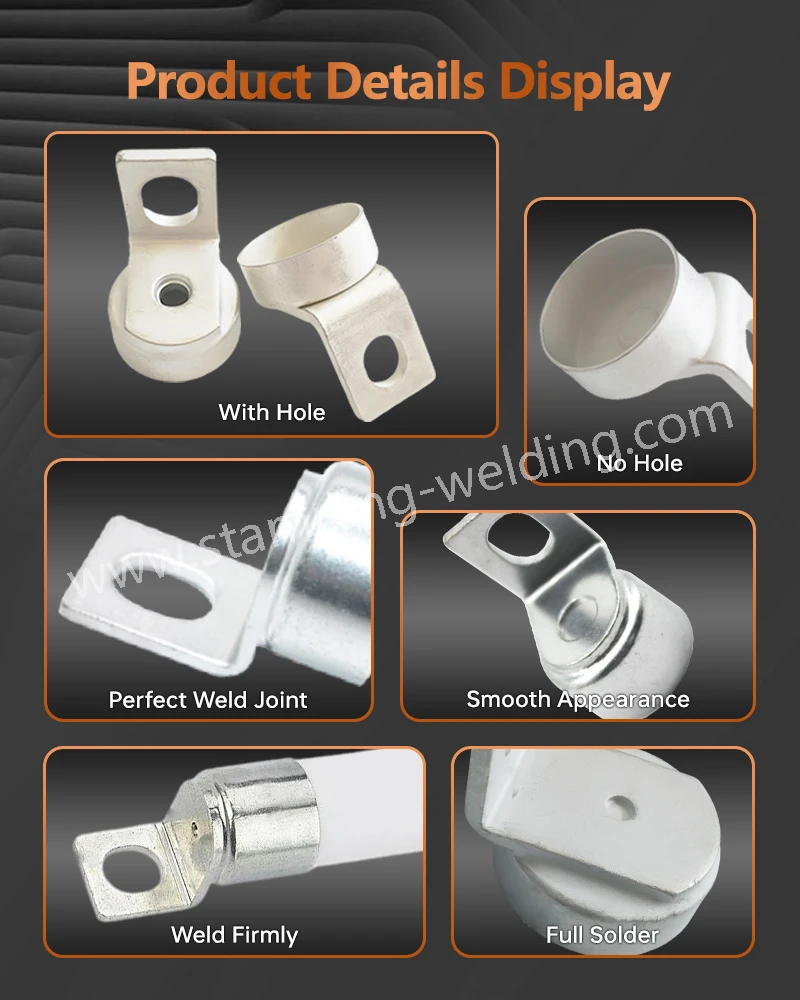
Kontrola grubości galwanicznej 3–10 μm zgodnie z ISO 4521 i ISO 2093
Zwiększanie grubości poszycia nie zastępuje prawidłowej mechaniki kontaktu. Powłoka o grubości 10 μm może nadal przedwcześnie ulec uszkodzeniu, jeśli interfejs ulegnie nadmiernemu przemieszczeniu, niewystarczającej sile styku lub słabej przyczepności.
Zamiast tego grubość należy traktować jako kontrolowany naddatek na zużycie.
3 μm vs. 5 μm vs. 10 μm Specyfikacja techniczna
| Nominalna powłoka | Cel inżynieryjny | Typowe rozważanie |
| 3 μm | Podstawowa powierzchnia przewodząca i ograniczony naddatek na zużycie | Nadaje się dopiero po zatwierdzeniu wniosku |
| 5 μm | Zrównoważona przewodność i naddatek na zużycie mechaniczne | Praktyczny punkt wyjścia dla wielu projektów styków |
| 8 μm | Zwiększony naddatek na zużycie | Przydatne przy większych obciążeniach mechanicznych |
| 10 μm | Wysoka rezerwa powłoki | Wymaga możliwości procesu i przeglądu wymiarów |
Rzeczywisty dopuszczalny zakres należy określić jako wymaganie rysunkowe, na przykład:
Srebro: nominalna grubość 5,0 μm, minimalna grubość miejscowa większa lub równa 4,0 μm
Lub
Srebro: nominalna grubość 10 μm, minimalna grubość miejscowa większa lub równa 8,0 μm
Kryterium akceptacji musi rozróżniać grubość średnią, minimalną grubość lokalną i rozkład grubości.
Grubość poszycia po tłoczeniu i zginaniu z tolerancją ± 0,01 mm
Częstym błędem produkcyjnym jest określenie grubości poszycia bez uwzględnienia deformacji.
W przypadku tłoczonych styków miedzianych kolejność produkcji może być następująca:
Taśma miedziana → tłoczenie → gratowanie → czyszczenie → aktywacja → galwanizacja → płukanie → suszenie → kontrola
Alternatywnie,-materiał wstępnie platerowany może być stemplowany, w zależności od geometrii elementu i wymaganego pokrycia powierzchni.
Formowanie może wpływać na:
pękanie powłoki;
pokrycie krawędzi;
lokalna grubość;
ekspozycja na zadziory;
chropowatość powierzchni;
płaskość kontaktu.
W przypadku precyzyjnie tłoczonych styków o wymaganiach wymiarowych takich jak ±0,01 mm, strategia platerowania powinna zostać uwzględniona w zestawie narzędzi i tolerancji-.
Pokrycie krawędzi przy grubości powłoki 3–10 μm
Ostre krawędzie tłoczenia są trudniejsze do równomiernego platerowania niż szerokie, płaskie powierzchnie.
W przypadku styków wysoko-prądowych rysunek techniczny powinien określać:
Grubość powłoki 3–10 μm: Wymagany zakres grubości.
Strefa kontaktu: Funkcjonalna powierzchnia platerowana.
Strefa nie{0}}funkcjonalna: obszar, w którym grubość powłoki może być kontrolowana w różny sposób.
Wysokość zadziorów: kontrolowana zgodnie z interfejsem elektrycznym i mechanicznym.
Chropowatość powierzchni Ra: Określona, gdy wymaga tego rezystancja styku lub zużycie współpracujące.
Kontrola CMM: Służy do weryfikacji geometrii wymiarowej po tłoczeniu i powlekaniu.
Takie podejście zapobiega powszechnemu problemowi utrzymania średniej grubości poszycia przy jednoczesnym braku wystarczającej powłoki na rzeczywistej strefie styku elektrycznego.
Pomiar grubości XRF przy 0,01–75 μm Możliwość pomiaru
Fluorescencja-promieni rentgenowskich stanowi-bezkontaktową metodę określania grubości powłoki oraz, w zależności od systemu powlekania i konfiguracji instrumentu, składu powłoki.
ASTM B568 opisuje-spektrometrię rentgenowską do pomiaru grubości powłok metalicznych i niektórych-niemetalicznych. Metoda może obejmować od około 0,01 μm do 75 μm, w zależności od kombinacji powłoki i podłoża.
To sprawia, że XRF jest szczególnie przydatny do kontrolowania powłok srebrnych lub cynowych o grubości 3–10 μm na stykach miedzianych.
Kontrola XRF przy grubości powłoki 3–10 μm
Sekwencja kontroli produkcji może obejmować:
ASTM B568:-Pomiar grubości powłoki metodą spektrometrii rentgenowskiej-.
Grubość nominalna 3–10 μm: zakres pomiarowy dla określonej powłoki kontaktowej.
Wiele punktów pomiarowych: centrum kontaktowe, przejście krawędziowe i obszar-bez kontaktu.
Kalibracja XRF: Wzorce referencyjne dopasowane do kombinacji powłoka/podłoże.
Kontrola CMM: Weryfikacja wymiarowa po tłoczeniu i formowaniu.
Kontrola wzrokowa przy powiększeniu 10×–50×: wady powierzchni, odbarwienia, pęcherze i odsłonięte podłoże.
Badanie przyczepności: Weryfikacja integralności powłoki po formowaniu i ekspozycji termicznej.
ASTM B568 zauważa również, że zmierzoną masę powłoki można wyrazić jako grubość liniową, gdy znana jest gęstość powłoki.
Dlaczego XRF jest preferowany do-nieniszczących inspekcji 3–10 μm
| Metoda kontroli | Nie-niszczący | Nadaje się do produkcji | Informacje o grubości | Typowe zastosowanie |
| XRF | Tak | Tak | Lokalna grubość powłoki | Pokrycie styków srebrem/cyną |
| Przekrój metalograficzny- | NIE | Ograniczony | Profil warstwy | Walidacja procesu |
| Mikrometr | Tak | Tak | Całkowity wymiar części | Nie dotyczy-powłoki |
| Kontrola wzrokowa | Tak | Tak | Tylko stan powierzchni | Sprawdzanie defektów |
| Odpędzanie chemiczne | NIE | Ograniczony | Średnia ilość powłoki | Weryfikacja laboratoryjna |
Do kontroli produkcji XRF zapewnia bezpośrednie dane o grubości bez przecinania styku.
Jednak do walidacji procesu przekroje metalograficzne-mogą być nadal przydatne, ponieważ pokazują morfologię powłoki, stan międzyfazowy i zlokalizowane defekty, których pojedynczy pomiar XRF nie może w pełni scharakteryzować.
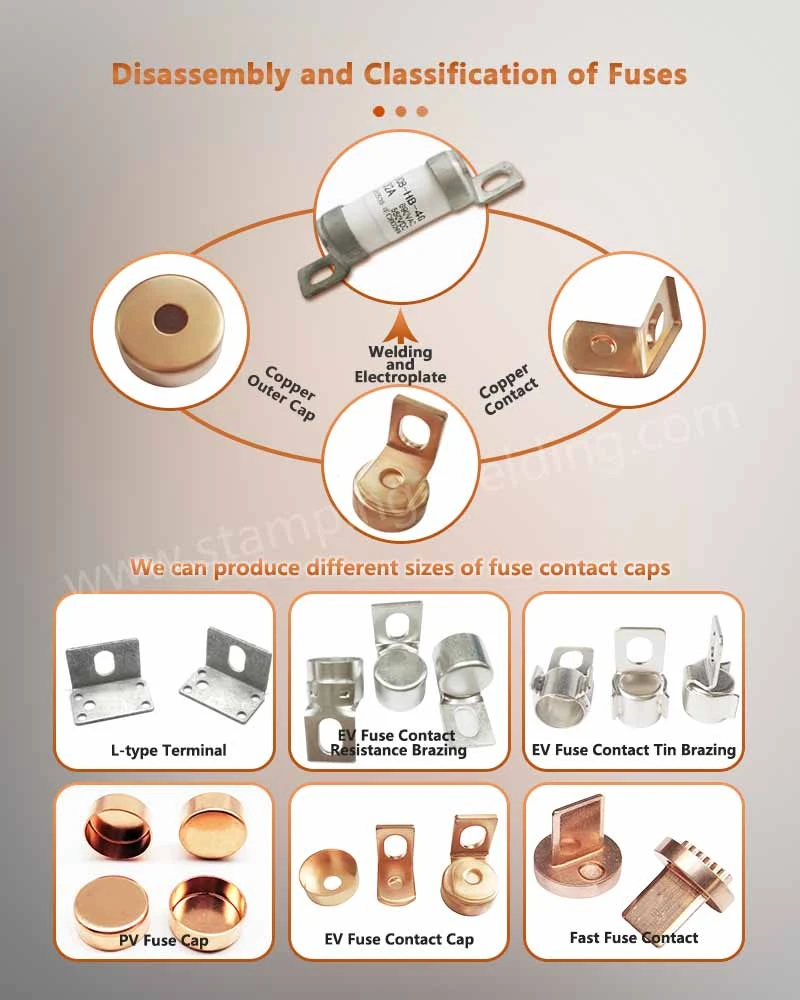
Kontrola procesu powlekania 3–10 μm od stemplowania C1100 do kontroli XRF
Niezawodny dostawca szyn zbiorczych galwanizowanych powinien kontrolować cały łańcuch procesu, a nie traktować galwanizację jako odrębną operację podwykonawstwa.
Tłoczenie miedzi C1100 przy kontroli wymiarowej ± 0,01 mm
W przypadku wysokoprądowych elementów stykowych miedź C1100 zapewnia wysoką przewodność elektryczną i dobre właściwości plastyczne.
Sekwencja produkcyjna może obejmować:
Taśma miedziana C1100: podłoże przewodzące prąd-o wysokiej przewodności-.
Progresywne tłoczenie:-masowa produkcja geometrii kontaktowych.
W-nitowaniu matrycowym: montaż elementów stykowych tam, gdzie jest to wymagane.
Gratowanie: Usuwanie zadziorów powstałych mechanicznie.
Czyszczenie ultradźwiękowe lub alkaliczne: Usuwanie zanieczyszczeń olejowych i powierzchniowych.
Galwanizacja: Kontrolowane osadzanie srebra lub cyny.
Kontrola XRF: weryfikacja powłoki o grubości 3–10 μm.
Inspekcja CMM: Weryfikacja geometrii i tolerancji położenia.
Plan kontroli IATF 16949: Zapisy procesów i inspekcji powiązane z określonymi cechami.
Zmienne procesu galwanizacji przy 3–10 μm
Grubość powłoki zależy od gęstości prądu, czasu powlekania, składu chemicznego kąpieli, temperatury, mieszania, przygotowania podłoża i geometrii elementu.
Uproszczona zależność to:
Masa powłoki ∝ Prąd × Czas × Aktualna Wydajność
Rzeczywisty rozkład grubości zależy dodatkowo od lokalnej gęstości prądu.
Krawędzie-prądu-o dużej gęstości mogą być platerowane inaczej niż obszary zagłębione. Orientacja stojaków i odstępy między częściami wpływają zatem na jednorodność grubości.
Z tego powodu specyfikacja produkcyjna powinna określać miejsce pomiaru, a nie opierać się na jednej wartości grubości nominalnej.
Plan pobierania próbek XRF ASTM B568 dla partii produkcyjnych
Plan kontroli produkcji może definiować:
| Element kontrolny | Przykładowe wymaganie inżynieryjne | Metoda kontroli |
| Materiał bazowy | Miedź C1100 | Certyfikat materiałowy |
| Platerowanie | Ag lub Sn | Skład XRF |
| Grubość nominalna | 3–10 μm | XRF |
| Minimalna grubość miejscowa | Rysunek-zdefiniowaną wartość | XRF |
| Wymiary | ±0,01 mm tam, gdzie jest to wymagane | CMM |
| Powierzchnia | Brak odsłoniętego podłoża w strefie kontaktu | Wizualny + mikroskop |
| Przyczepność | Brak łuszczenia po określonym teście | Test przyczepności |
| Wibracja | Profil-specyficzny dla aplikacji | IEC 60068-2-64 |
| Układ procesowy | IATF 16949 | Audyt systemu jakości |
Dokładną częstotliwość pobierania próbek należy ustalić na podstawie planu kontroli klienta, możliwości procesu i analizy ryzyka produktu.
Poproś o bezpłatną ocenę i wycenę DFM
Walidacja korozji ciernej zgodnie z IEC 60068-2-64 i -40 stopni do +125 stopni
Grubość poszycia należy sprawdzić w odniesieniu do rzeczywistego cyklu pracy mechanicznej i środowiskowej.
Odpowiedni program walidacji może łączyć monitorowanie wibracji, cykli termicznych i rezystancji elektrycznej.
IEC 60068-2-64 Monitorowanie przypadkowych wibracji i rezystancji styków
Norma IEC 60068-2-64 dotyczy szerokopasmowych drgań losowych i ma zastosowanie do próbek narażonych na drgania stochastyczne w środowiskach, w tym do zastosowań związanych z pojazdami.
W przypadku styku elektrycznego program testowy może monitorować:
Początkowa rezystancja styku: Wartość bazowa przed narażeniem środowiskowym.
Narażenie na wibracje: Zdefiniowane spektrum częstotliwości i profil przyspieszenia.
Cykle termiczne: przykładowy zakres od -40 stopni do +125 stopni, jeśli ma to zastosowanie.
Oporność po-teście: porównanie z wartością wyjściową.
Zużycie wizualne: Badanie ścieżki stykowej.
Grubość XRF: Potwierdzenie pozostałej powłoki.
Analiza-przekrojów: w razie potrzeby weryfikacja styku powłoka/podłoże.
Powłoka, która zachowuje swoją nominalną grubość, ale wytwarza niestabilny opór elektryczny pod wpływem wibracji, niekoniecznie spełnia wymagania funkcjonalne.
Rezystancja stykowa i wzrost temperatury przy wysokim prądzie
Dla uproszczonego interfejsu rezystancyjnego:
P = I²R
Gdzie:
P=rozpraszanie mocy kontaktowej;
Ja=bieżący;
R=rezystancja styku elektrycznego.
Przy 200 A zwiększenie rezystancji styku z 50 μΩ do 100 μΩ zmienia rozpraszanie interfejsu z:
P = 200² × 50 × 10⁻⁶ = 2 W
Do:
P = 200² × 100 × 10⁻⁶ = 4 W
Strata elektryczna podwaja się zatem, mimo że bezwzględna zmiana rezystancji wynosi tylko 50 μΩ.
Z tego powodu korozję cierną należy traktować raczej jako problem związany z niezawodnością elektryczną, a nie tylko problem z wykończeniem powierzchni.
Styki ze srebrnej-miedzi platerowanej a styki z cyny-Wybór styków z miedzi platerowanej przy 200 A
W przypadku inżynierów decydujących się na styk-z posrebrzanej miedzi decyzja powinna opierać się na całym zakresie działania.
| Czynnik inżynieryjny | Miedź-posrebrzana | Miedź-cynowana |
| Ścieżka prądowa 100–200 A | Mocny kandydat | Wymaga sprawdzenia termicznego i rezystancji |
| Wysokie wibracje | Odpowiednie z zatwierdzoną mechaniką interfejsu | Wymaga niepokojącej weryfikacji |
| Powłoka o grubości 3 μm | Ograniczona rezerwa zużycia | Ograniczona rezerwa zużycia |
| Powłoka o grubości 5 μm | Umiarkowana rezerwa zużycia | Umiarkowana rezerwa zużycia |
| Powłoka o grubości 10 µm | Większa rezerwa zużycia | Większa rezerwa zużycia |
| -40 stopni do +125 stopni | Walidacja-specyficznej aplikacji | Walidacja-specyficznej aplikacji |
| Stabilność rezystancji styku | Ogólnie korzystne w przypadku-projektów wysokoprądowych | W dużym stopniu zależny od siły kontaktowej i kontroli tlenku |
| Inspekcja produkcji | XRF + kontrola wymiarowa | XRF + kontrola wymiarowa |
| Odniesienie do powłok technicznych | ISO 4521:2008 | ISO 2093:1986 |
Żadna pojedyncza grubość powłoki nie eliminuje frettingu. Powłoka o grubości 10 μm może zapewnić większą rezerwę materiału niż powłoka o grubości 3 μm, ale przemieszczenie powierzchni styku, siła kontaktowa, widmo drgań i warunki środowiskowe pozostają czynnikami determinującymi.
Kontrola jakości IATF 16949 dla styków galwanicznych 3–10 μm
W przypadku łańcuchów dostaw branży motoryzacyjnej i magazynowania energii-jakość galwanizacji powinna być powiązana z kontrolą materiałów przychodzących, parametrami procesu, zapisami inspekcji i dokumentacją PPAP.
Dokumentacja PPAP poziomu 3 dla styków posrebrzanych i cynowanych
Typowy pakiet zgłoszeń może obejmować:
IATF 16949: Dowody dotyczące systemu zarządzania jakością, tam gdzie ma to zastosowanie.
PPAP Poziom 3: Wyniki wymiarowe, certyfikaty materiałowe i dokumentacja procesu.
DFMEA/PFMEA: Analiza ryzyka procesów tłoczenia i galwanizacji.
Plan kontroli: Zdefiniowane właściwości powłoki, wymiarów i funkcjonalności.
MSA: Analiza systemu-pomiarowego dla XRF i mierników wymiarowych.
Badanie możliwości: ocena Cpk/Ppk dla kluczowych wymiarów i grubości powłoki.
Certyfikat materiałowy: weryfikacja gatunku i stanu miedzi.
Raport powlekania: grubość i skład srebra lub cyny.
Raport CMM: Kontrola wymiarowa.
Test funkcjonalny: rezystancja styku, wzrost temperatury lub weryfikacja elektryczna-specyficznej dla aplikacji.
ISO 4521 i ASTM B568 Identyfikowalność przy 3–10 μm
Specyfikacja powłoki powinna określać:
Materiał powłoki + grubość nominalna + grubość minimalna + metoda pomiaru + miejsca pomiaru + kryteria akceptacji
Na przykład:
Posrebrzanie, nominalna grubość 5,0 μm, minimalna grubość miejscowa większa lub równa 4,0 μm, pomiar XRF zgodnie z ASTM B568, punkty pomiarowe określone na rysunku technicznym.
Jest to bardziej przydatne do kontroli produkcji niż zwykłe określenie „posrebrzane” lub „srebro 5 μm”.
ISO 4521 dotyczy w szczególności powłok galwanicznych ze srebra konstrukcyjnego i stopów-srebra oraz powiązanych metod testowania. ASTM B568 zapewnia nieniszczącą-metodę spektrometrii promieni rentgenowskich-do pomiaru-grubości powłok.
Specyfikacja grubości powłoki 3–10 μm dla styków elektrycznych OEM
Rysunek produkcyjny dla wysokoprądowego kontaktu- powinien definiować wymagania dotyczące interfejsu na tyle szczegółowo, aby zapobiec różnicom w interpretacji między nabywcą a dostawcą.
Polecane pola rysunkowe obejmują:
| Charakterystyka rysunku | Przykład |
| Metal nieszlachetny | Miedź C1100 |
| Platerowanie | Srebrny |
| Grubość | Nominalna 5,0 µm |
| Minimalna grubość miejscowa | Większa lub równa 4,0 μm |
| Pomiar | XRF |
| Odniesienie | ASTM B568 |
| Strefa kontaktu | Zdefiniowano na rysunku |
| Tolerancja wymiarowa | ±0,01 mm, jeśli ma to zastosowanie |
| Stan powierzchni | Brak odsłoniętego podłoża w strefie funkcjonalnej |
| Rezystancja stykowa | Limit-specyficzny dla aplikacji |
| Wibracja | Profil IEC 60068-2-64 |
| Dokumentacja jakościowa | Poziom PPAP 3 |
Dostawca powinien także rozróżnić galwanizację przed formowaniem i galwanizację po formowaniu, ponieważ kolejność produkcji wpływa na pokrycie krawędzi, odkształcenie i końcową integralność powłoki.
Wniosek inżynierski: Srebro lub cyna o grubości 3–10 μm wymaga sprawdzenia funkcjonalności
Korozja cierna jest kontrolowana poprzez interakcję materiału powłoki, grubości, siły kontaktowej, przemieszczenia, podłoża, wibracji i temperatury,-a nie samą grubością powłoki.
W przypadku wysokoprądowych interfejsów elektrycznych EV i ESS można wybrać styk-z posrebrzanej miedzi o zakresie grubości konstrukcyjnej 3–10 μm, jeśli jest to poparte walidacją aplikacji. Cynę można również stosować tam, gdzie dopuszczalne są jej ograniczenia mechaniczne, elektryczne i środowiskowe.
Dlatego też w przypadku zamówień najbardziej użyteczna specyfikacja dostawcy nie jest po prostu „posrebrzana lub cynowana”. Jest to kontrolowana kombinacja:
Podłoże C1100/Cu + skład galwaniczny + 3–10 μm grubość + określona minimalna grubość miejscowa + kontrola XRF + walidacja rezystancji styków + badanie wibracji + cykle termiczne + dokumentacja PPAP.
Dostawca galwanizowanych szyn zbiorczych, który jest w stanie kontrolować tłoczenie, galwanizację, kontrolę XRF i walidację funkcjonalną w ramach jednego systemu jakości, może zmniejszyć różnice między wymaganiami projektu elektrycznego a dostarczonym interfejsem stykowym.
Często zadawane pytania: powlekanie 3–10 μm, XRF i PPAP
Jaką grubość posrebrzania należy określić dla wysokoprądowego miedzianego styku-?
Typowy zakres początkowy w inżynierii wynosi 3–10 μm, przy czym 5 μm jest często używane jako praktyczny punkt projektowy. Ostateczną nominalną i minimalną grubość lokalną należy ustalić na podstawie przemieszczenia frettingu, siły kontaktowej, prądu, środowiska i wyników walidacji.
W jaki sposób mierzy się grubość powłoki srebra lub cynowania o grubości 3–10 μm bez uszkadzania styku?
Fluorescencja promieni rentgenowskich (XRF) umożliwia nie-niszczący-pomiar grubości powłoki. ASTM B568 obejmuje spektrometrię promieni X-dla grubości powłok metalicznych i może obejmować około 0,01–75 μm, w zależności od kombinacji powłoka/podłoże.
Czy styki z posrebrzanej-miedzianej miedzi mogą być dostarczone z dokumentacją PPAP poziomu 3?
Tak. Pakiet PPAP poziomu 3 może obejmować wyniki wymiarowe, certyfikaty materiałowe, raporty platerowania XRF, dokumentację procesu, plany kontroli, analizę-systemu pomiarowego i zapisy testów funkcjonalnych zgodnie z wymaganiami klienta.
skontaktuj się z nami


