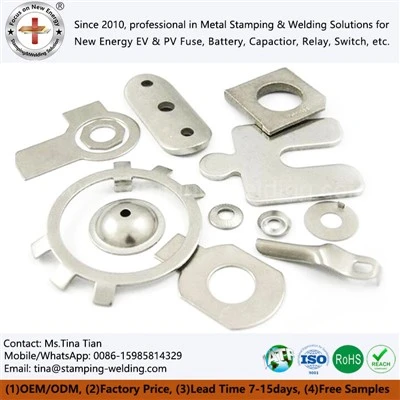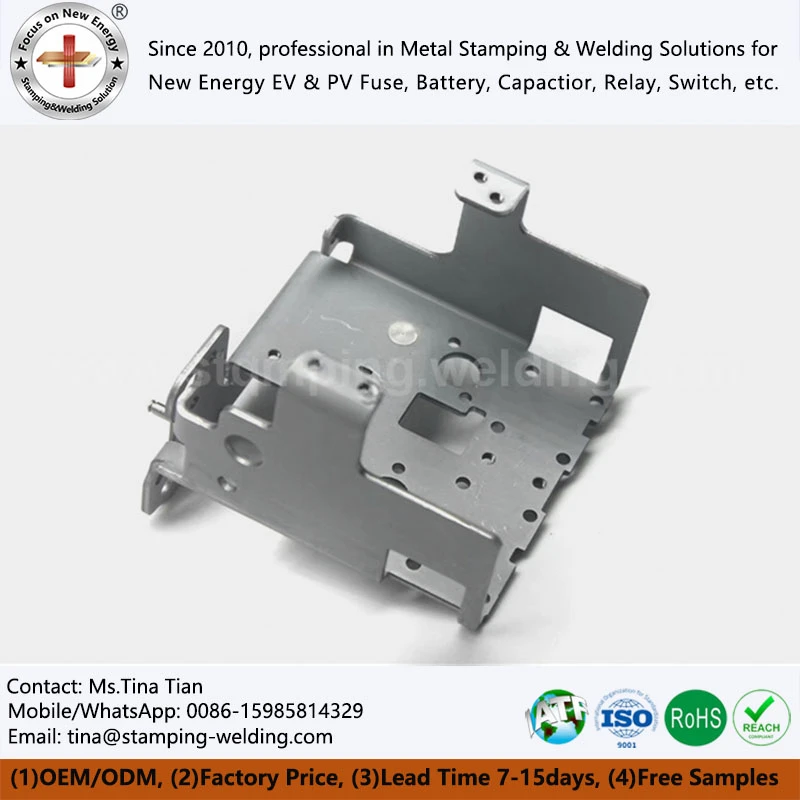

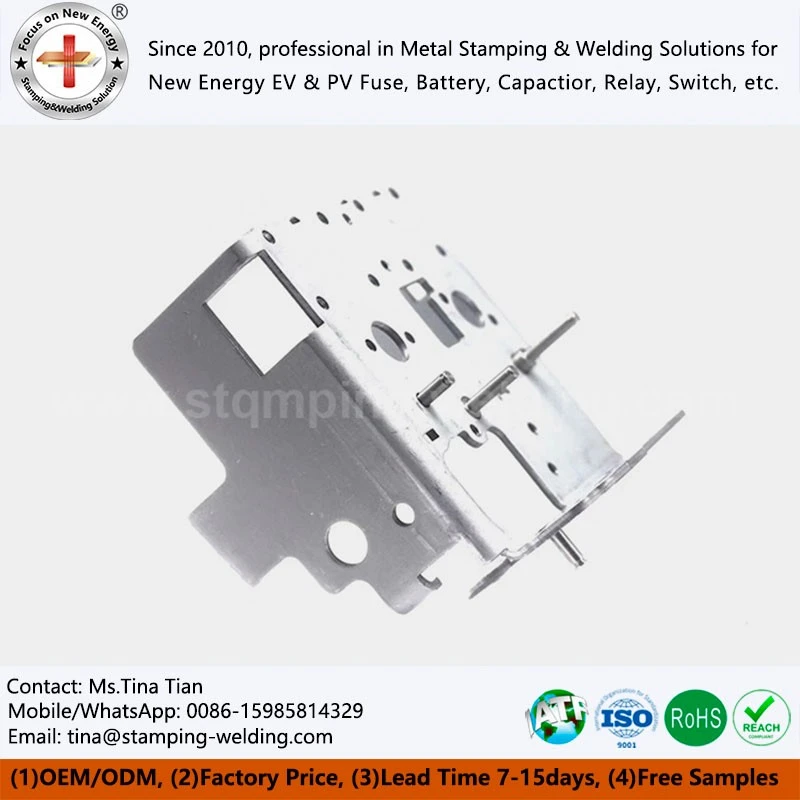
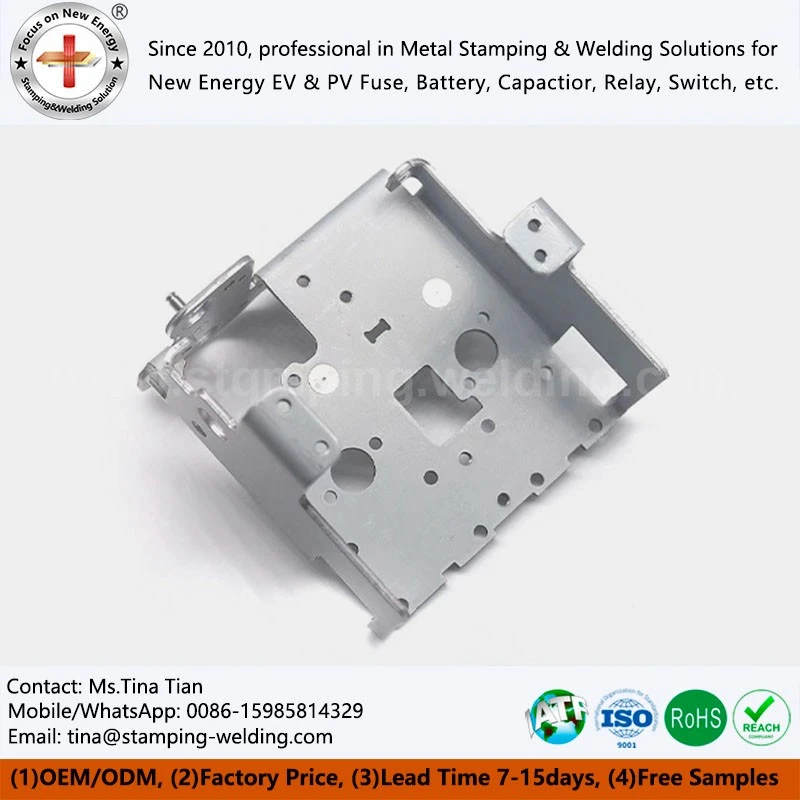
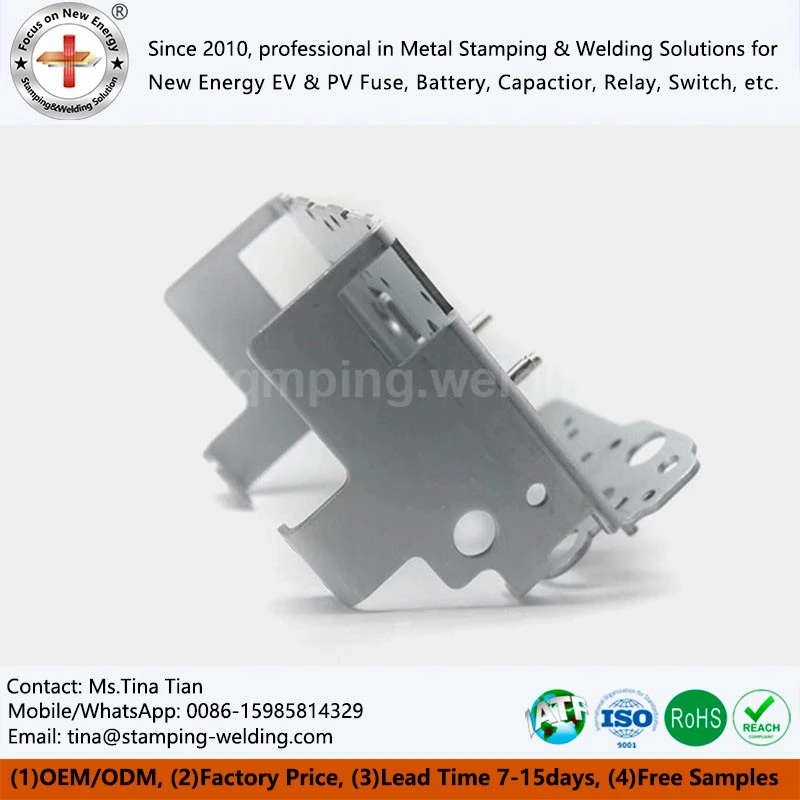
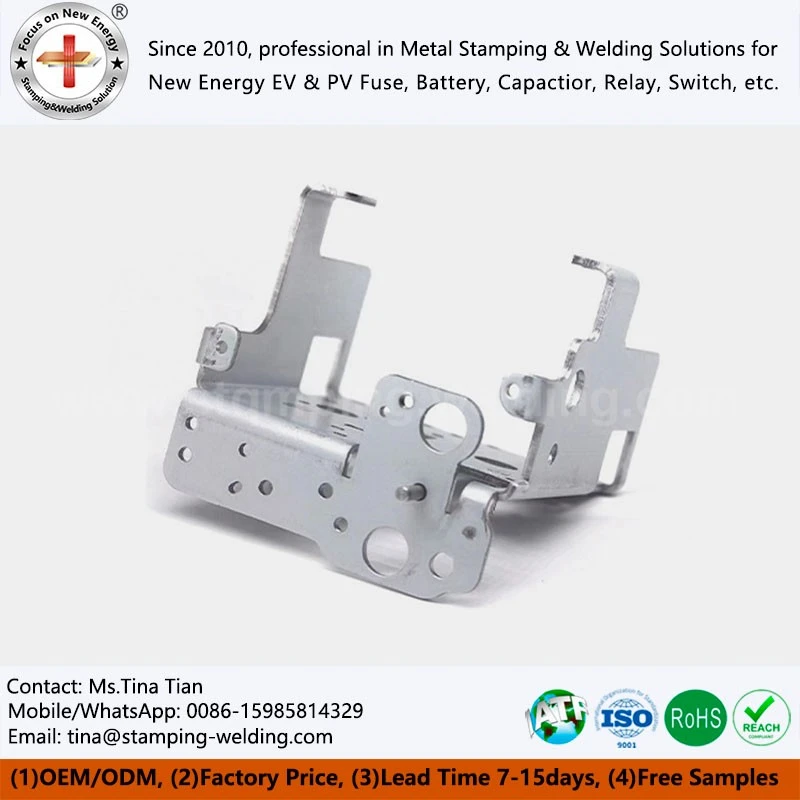
Części tłoczone ze stali
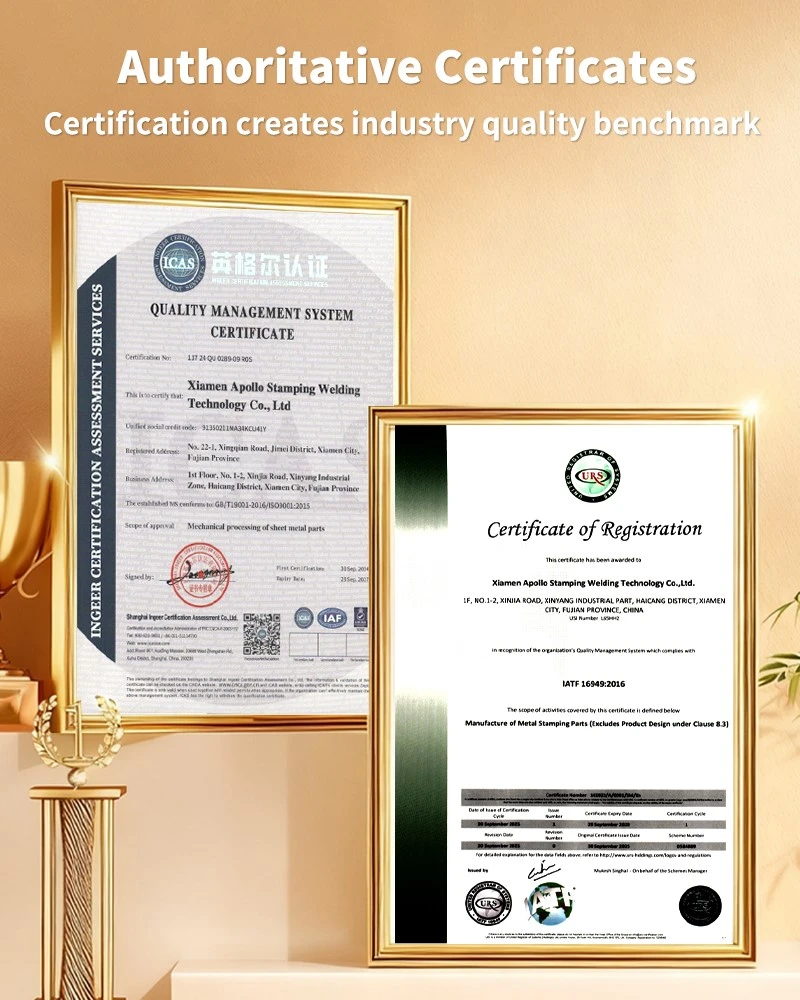
Zaprojektowane z myślą o zastosowaniach w branży motoryzacyjnej, ESS i energetyce przemysłowej, nasze części do tłoczenia stali łączą w sobie plastyczność-głębokiego ciągnienia z wysoką granicą plastyczności. Wykorzystując wielo-stacjonarne matryce progresywne i zautomatyzowane-formowanie matryc, zapewniamy wąskie tolerancje,-krawędzie wolne od zadziorów i powłoki antykorozyjne zgodne z ASTM B117- (do 1000 godzin + mgła solna). W pełni poparte certyfikatem IATF 16949, weryfikacją CMM i dokumentacją PPAP poziomu 3.
- Szybka dostawa
- Zapewnienie jakości
- Obsługa klienta 24/7
Wprowadzenie produktów
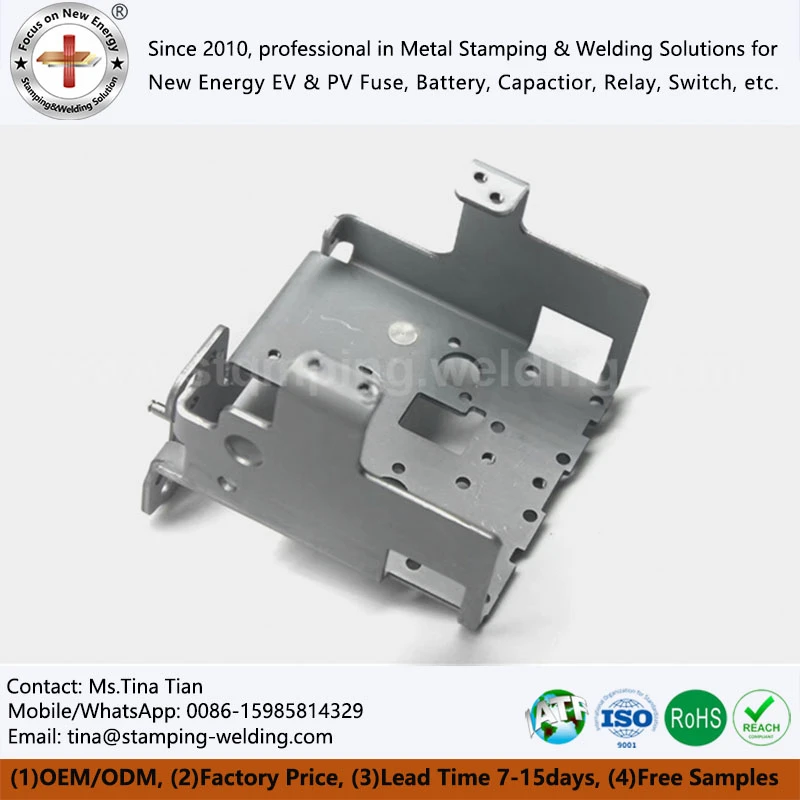
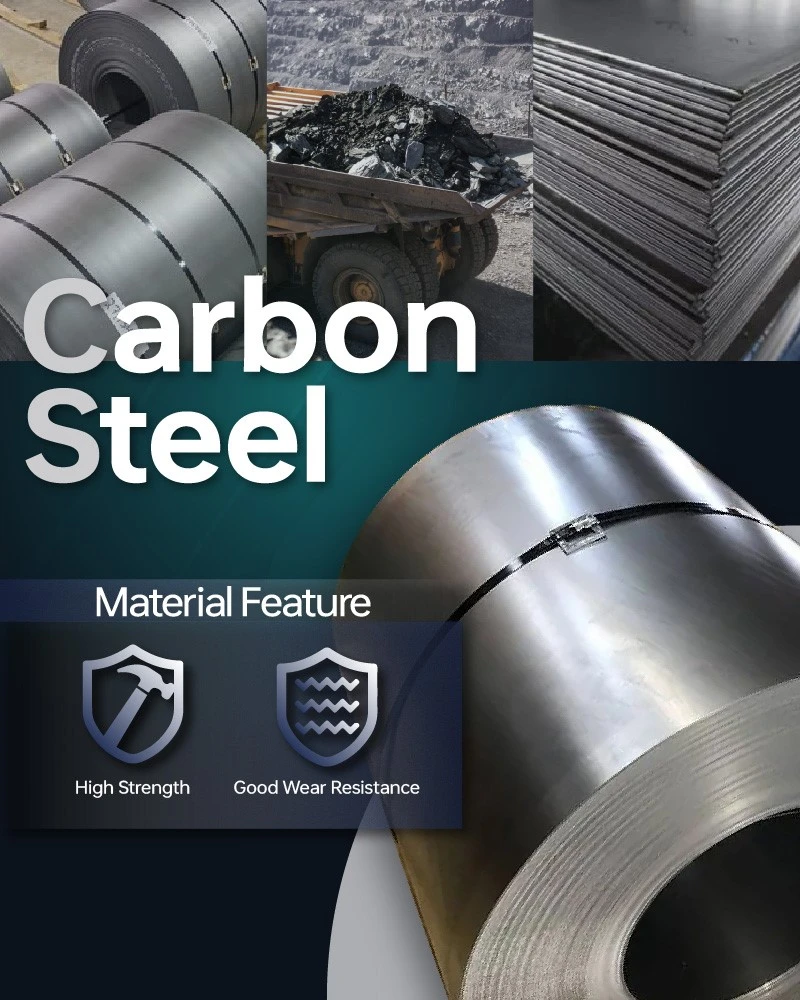
Części tłoczone ze stali to precyzyjnie-formowane elementy z blachy produkowane przez cięcie, wykrawanie, gięcie, formowanie i przycinanie blach do określonej geometrii. W zależności od zastosowania, materiały mogą obejmować stal węglową, stal nierdzewną 304/316, stal ocynkowaną i inne metale konstrukcyjne. Części te są powszechnie stosowane jako wsporniki, płyty montażowe, zaciski, zaciski, pokrywy, wsporniki konstrukcyjne i sprzęt elektryczny.
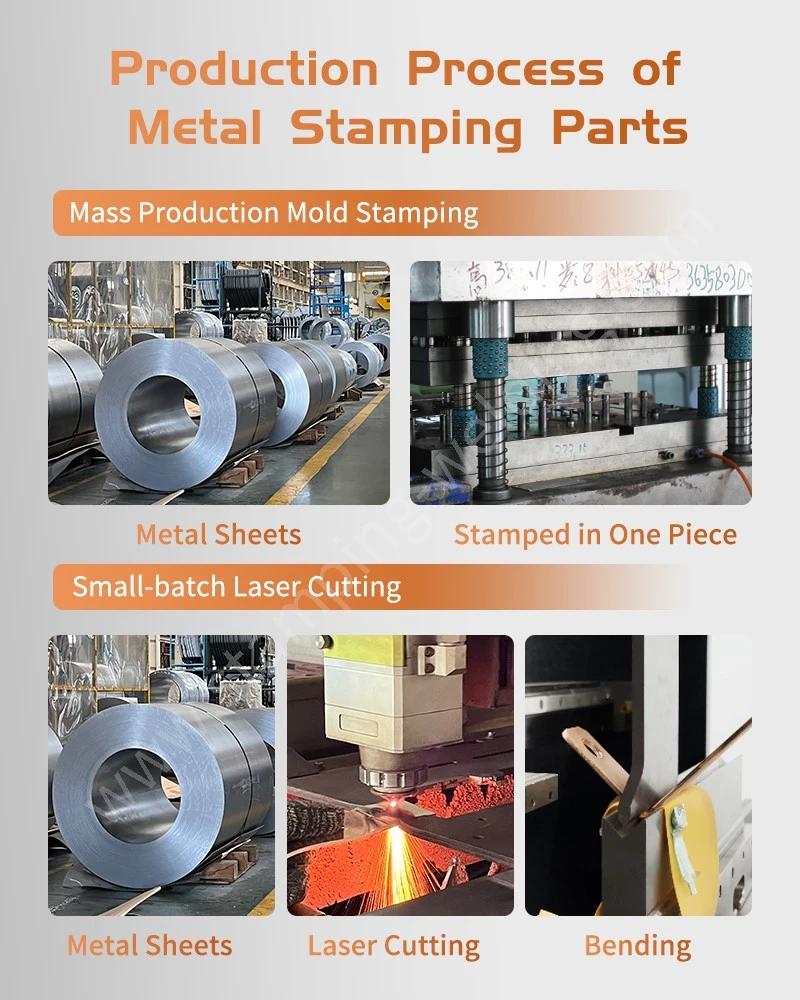
Proces produkcyjny części do tłoczenia stali
Progresywne tłoczenie
Matryce z wieloma-stanowiskami automatyzują nacinanie, głębokie tłoczenie i formowanie, zapewniając prędkość obrotową od 80 do 250 uderzeń na minutę z ciągłym śledzeniem pilotażu taśmy w przypadku niestandardowych tłoczeń i gięcia blach.
Precyzyjne wykrawanie i przycinanie
Odstępy stempla od-matrycy są ściśle kalibrowane w oparciu o gatunek i grubość materiału, co pozwala uzyskać spójne, wolne od zadziorów-strefy wypolerowania, jednocześnie eliminując mikro-pęknięcia na ściętych krawędziach podczas tłoczenia blachy.
Kontrolowane gięcie i formowanie
Wysoce-precyzyjne prasy krawędziowe CNC i dedykowane-stacje gięcia z krzywką kompensują sprężynowanie w stopach o wytrzymałości 1/4H, 1/2H i stopach Full Hard przy tłoczeniu metodą głębokiego tłoczenia stali ocynkowanej ze stali węglowej.
Wtórne gratowanie i wykańczanie
Zautomatyzowane wibracyjne wykańczanie bębna i gratowanie za pomocą tarczy odśrodkowej usuwają mikro-zadziory w procesie Precision Metal Stamping, tworząc promienie krawędzi zgodne z wymaganiami granic dielektrycznych-wysokiego napięcia.
Specyfikacje techniczne części do tłoczenia stali
| Parametr techniczny | Gatunki komercyjne / do głębokiego tłoczenia (SPCC, DC01, ST12) | Gatunki konstrukcyjne-o wysokiej wytrzymałości (Q235B, SPHC, Q345B) | Wstępnie-stal ocynkowana/powlekana (SGCC, SECC, DX51D+Z) |
| Zakres grubości materiału | 0,30 mm – 4,00 mm | 1,00 mm – 6,00 mm | 0,40 mm – 3,50 mm |
| Tolerancja wykrawania/przekłuwania | ±0,015 mm do ±0,03 mm | ±0,02 mm do ±0,05 mm | ±0,015 mm do ±0,035 mm |
| Tolerancja kątowa zginania | ±0,25 stopnia do ±0,5 stopnia | ±0,3 stopnia do ±0,8 stopnia | ±0,3 stopnia do ±0,5 stopnia |
| Chropowatość powierzchni (krawędź ścinająca) | Ra Mniejszy lub równy 0,8 μm | Ra Mniejszy lub równy 1,6 μm | Ra Mniejszy lub równy 0,8 μm |
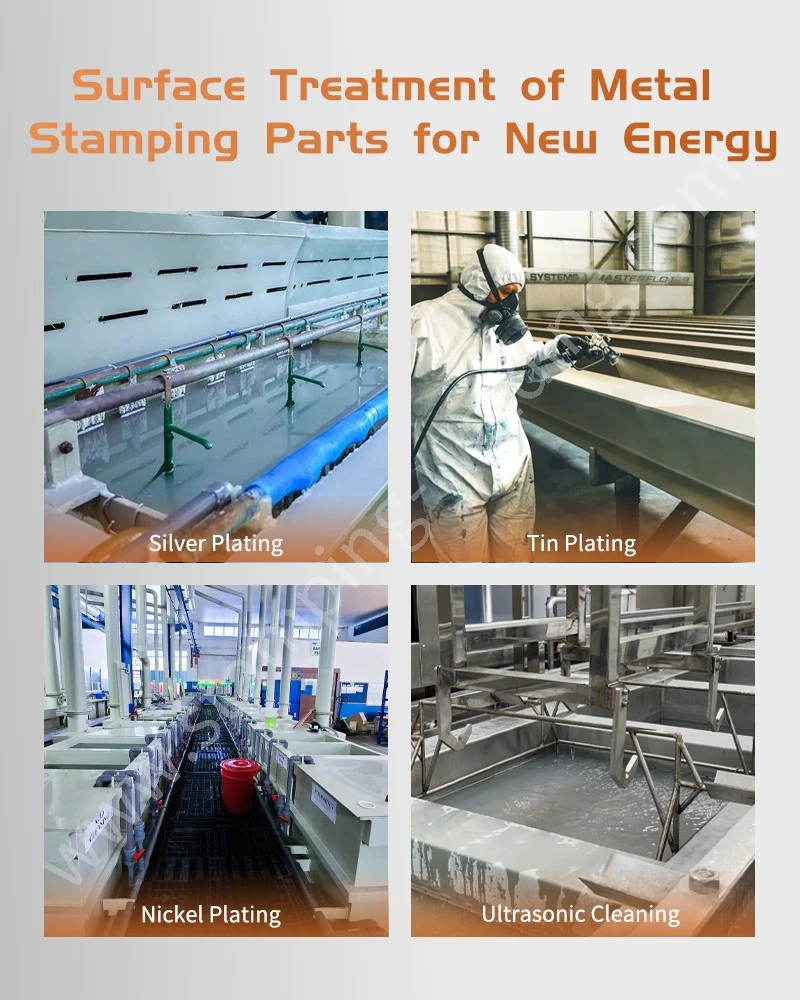
| Metody ochrony przed korozją | E-Powlekanie, malowanie proszkowe, platerowanie Zn/Ni | Cynkowanie ogniowe-, cynkowanie niklowane | Pasywowana warstwa cynku, powłoka-odporna na odciski palców |
| Odporność na mgłę solną (ASTM B117) | 480h do 1000h (w oparciu o specyfikację wykończenia) | 720–1200 godz. (-zanurzanie / wykończenie Zn-Ni) | 72–240 godzin (standardowa-warstwa wstępnego cynkowania) |
Inżynieria precyzyjna i kontrola jakości
Konserwacja narzędzi precyzyjnych
Wkładki stempla i matrycy charakteryzujące się-odpornym na zużycie są produkowane z utwardzanych stali narzędziowych (DC53, SKD11) i szlifowane przy użyciu precyzyjnej elektrodrążarki drutowej, co zapewnia stałą kontrolę zadziorów i równomierny luz przy milionach skoków tłoczenia części do tłoczenia stali.
Testowanie integralności mechanicznej i strukturalnej
Własne-domowe uniwersalne maszyny do prób rozciągania, twardościomierze Vickersa/Rockwella i mierniki momentu- sprawdzają granicę plastyczności surowca, integralność zgięcia i trwałość sprzętu w procesie progresywnego tłoczenia metali ciężkich.
Walidacja odporności na korozję
W-domowych komorach do testowania mgły solnej przeprowadzane są ciągłe testy neutralnej mgły solnej ASTM B117 w celu sprawdzenia przyczepności i ochrony barierowej powierzchni ocynkowanych-cynkiem,-niklem i-pokrytymi powłoką galwaniczną.
Zgodność z PPAP i jakością w branży motoryzacyjnej
Kompletne pakiety procesu zatwierdzania części produkcyjnych do precyzyjnego tłoczenia metali (PPAP poziom 3) są standardem, w tym PFMEA, plany kontroli, R&R, raporty z inspekcji układu pełnowymiarowego i ciągłe śledzenie zdolności procesu CPK.
Często zadawane pytania dotyczące części do tłoczenia stali
P: Jakie gatunki stali węglowej są najbardziej odpowiednie do głębokiego tłoczenia w porównaniu do ciężkiego tłoczenia strukturalnego?
Odp.: W komponentach-głęboko ciągnionych, obudowach i skomplikowanych pokrywach ciągnionych wykorzystuje się-walcowaną na zimno stal niskowęglową-, taką jak SPCC, DC01 i ST12, ze względu na ich wysoką ciągliwość i wydłużenie. W przypadku-nośnych wsporników konstrukcyjnych, płyt montażowych podwozia i-wytrzymałych ram przemysłowych,-walcowane na gorąco gatunki konstrukcyjne, takie jak SPHC, Q235B i Q345B, zapewniają wymaganą wytrzymałość na rozciąganie i plastyczność.
P: Jak grubość materiału wpływa na promień zgięcia i odległość otworu-od-krawędziCzęści tłoczone ze stali?
Odp.: Aby zapobiec pękaniu-zewnętrznemu promieniowi i deformacji krawędzi podczas wykrawania, standardowe wytyczne projektowe wymagają wewnętrznego promienia zgięcia równego lub większego niż grubość blachy. Odległość przebitego otworu-od-krawędzi powinna być zachowana w minimalnej odległości wynoszącej co najmniej dwukrotność grubości materiału, aby uniknąć miejscowego wybrzuszenia ściany i zachować koncentryczność otworu montażowego.
P: Jaka obróbka powierzchni zapewnia najdłuższą odporność na mgłę solną częściom ze stali węglowej przeznaczonym do stosowania na zewnątrz?
Odp.: W trudnych warunkach zewnętrznych i o wysokiej-wilgotności, powlekanie stopem cynku-niklem i katodowa-powłoka elektrolityczna (powłoka E-) zapewnia ponad 720 do 1000 godzin odporności na neutralną mgłę solną zgodnie z normami ASTM B117. Standardowe-cynkowanie elektrolityczne z pasywacją trójwartościową jest zwykle wybierane w przypadku wewnętrznych obudów elektrycznych i wsporników konstrukcyjnych-w suchym środowisku.
P: Czym-walcowane na zimno i na gorąco-blachy ze stali węglowej różnią się pod względem wydajności tłoczenia?
Odp.: Walcowana na zimno stal węglowa (taka jak SPCC) zapewnia doskonałą gładkość powierzchni, węższe tolerancje grubości i doskonałą odkształcalność, dzięki czemu idealnie nadaje się do precyzyjnego rysowania, odsłoniętych zamków i komponentów o wąskich-tolerancjach. Stal-walcowana na gorąco (taka jak SPHC) jest-tańsza w przypadku cięższych wytłoczek konstrukcyjnych, ale wymaga wytrawiania i oliwienia w celu usunięcia zgorzeliny walcowniczej przed formowaniem lub galwanizacją.
P: Jakie są główne zalety inżynieryjne wynikające z wyboru progresywnego tłoczenia elementów ze stali węglowej?
Odp.: Progresywne oprzyrządowanie matrycowe łączy-wieloetapowe przekłuwanie, nacinanie, wybijanie i ponowne uderzanie w jeden ciągły cykl prasowania. Takie podejście eliminuje prace pośrednie-w-obsłudze postępu, utrzymuje powtarzalność wymiarową w-masowych seriach produkcyjnych i obniża całkowite koszty produkcji komponentów.
Skontaktuj się z nami
Prześlij swoje rysunki CAD 2D/3D (STEP, IGES, DWG) wraz z rocznymi szacunkami objętości i specyfikacjami materiałów do naszego zespołu inżynierów. Zapewniamy pełną ocenę wykonalności DFM, koncepcję rozmieszczenia narzędzi i bezpośrednią wycenę fabryczną w ciągu 24 godzin.

Popularne Tagi: Części do tłoczenia stali, tłoczenie stali na zamówienie, producent części do tłoczenia stali, dostawca tłoczenia metali OEM, precyzyjne tłoczenie stali, tłoczenie progresywne, tłoczenie stali walcowanej na zimno, tłoczenie blachy ocynkowanej, elementy obudów z tłoczonego metalu, części do tłoczenia stali samochodowej, gięcie i wykrawanie części metalowych, fabryka tłoczenia blachy na zamówienie